
Novinky
Domů / Novinky / Novinky z oboru / Proč kovaný hliník 2A12 překonává lité komponenty v aplikacích namáhaných únavou
Hliníková slitina 2A12 se stala standardním materiálem pro konstrukční díly, které musí vydržet opakované zatížení. Přesto se stejné chemické složení může chovat velmi odlišně v závislosti na tom, jak je tvarováno do hotové součásti. Když v aplikaci dominuje únavové namáhání, kovaný hliník 2A12 trvale překonává odlévané komponenty podobného jmenovitého složení. Mezera není zakořeněna v samotné chemii slitiny, ale v mikrostruktuře vytvořené dvěma zásadně odlišnými výrobními procesy.
2A12 je tvářená hliníková slitina řady 2xxx s mědí a hořčíkem jako hlavními legujícími prvky. Je to čínský národní standardní protějšek z roku 2024, materiál s dlouhou životností v konstrukcích letadel, rámech vozidel a dalších součástech, kde je rozhodující poměr pevnosti a hmotnosti. Po úpravě roztokem při teplotě zhruba 495 °C, kalení a přirozeném nebo umělém stárnutí dosahuje 2A12 pevnosti v tahu 440 až 470 MPa a meze kluzu 280 až 350 MPa, v závislosti na teplotě a formě produktu.
Pro konstrukci kritickou z hlediska únavy poskytuje vysoký poměr únavové pevnosti k hustotě výhodu 2A12 oproti mnoha druhům oceli. Lehčí pohyblivé části vytvářejí nižší setrvačné zatížení, snižují vibrace systému a umožňují vyšší provozní rychlosti. Materiál však poskytuje svůj plný potenciál pouze tehdy, když si výrobní postup zachová svou vnitřní integritu.
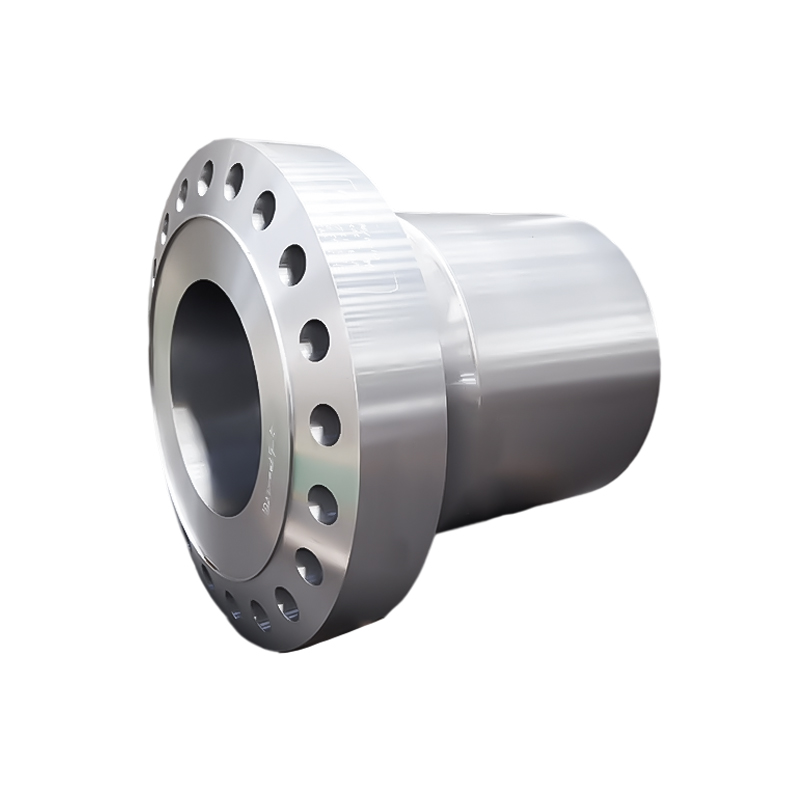
 Výkovky z hliníkové slitiny 2A12 s CNC obráběním Tyto výkovky 2A12 nabízejí vysokou únavovou pevnost a příznivý poměr pevnosti k hmotnosti, díky čemuž jsou relevantní pro lehké pohyblivé části. CNC obrábění do téměř konečných rozměrů podporuje efektivní přechod od slitiny k hotové součásti. Zobrazit produkt →
V Maiterio Intelligent Equipment se 2A12 vyrábí jako kované komponenty z hliníkové slitiny a dodává se s CNC obráběním do téměř konečných rozměrů, což konstrukčním týmům poskytuje přímou cestu od specifikace slitiny k hotovému dílu.
Lití tvoří součást nalitím tekutého kovu do dutiny formy a ponecháním ztuhnout. Tavenina obsahuje rozpuštěné plyny a smršťování, ke kterému dochází během tuhnutí, může zanechat poréznost. V odlité struktuře rostou dendrity ve stromovitém vzoru, legující prvky se oddělují mezi rameny dendritů a oxidové filmy mohou být zachyceny uvnitř kovu. Tyto nespojitosti působí jako již existující trhliny, když je součást vystavena opakovanému zatížení.
Kování deformuje pevný kov působením tlakové síly. Výchozí ingot se zahřeje do plastického stavu a zpracuje kladivem nebo lisováním, čímž se rozbije dendritická kostra, uzavře se vnitřní dutiny a zjemní se struktura zrna. Vzhledem k tomu, že kov proudí ve směru deformace, kované díly vyvíjejí vláknitý tok zrna zarovnaný s hlavní cestou napětí. Celkový rozdíl mezi těmito dvěma výrobními strategiemi je podrobněji popsán v příručce společnosti o kování versus odlévání.
Únavové selhání začíná iniciací trhliny u mikroskopických zvyšovačů napětí. V lité složce může jako iniciační místo sloužit inkluze pórů nebo oxidu. Jakmile trhlina začne, každý následující zatěžovací cyklus se otevře a prodlouží ji. Trhlina se pohybuje podél nejslabší vnitřní roviny a u odlitků je tato rovina obvykle blízko interdendritických hranic, kde koexistují poréznost a křehké eutektické fáze.
V kované součástce 2A12 je situace zásadně odlišná. Proces zpracování za tepla uzavírá póry, svařuje vnitřní dutiny a vyrovnává částice druhé fáze podél směru toku zrna. Povrchová trhlina se pak musí šířit přes hustou, protáhlou strukturu zrna, která absorbuje více energie na cyklus a zpomaluje růst. Výsledkem je jak vyšší mez únavy, tak delší bezpečná životnost při ekvivalentním střídavém namáhání.
Inženýři to někdy podceňují, protože statické tahové vlastnosti odlitku mohou vypadat přijatelně. Ale únavová životnost se neškáluje lineárně s pevností v tahu; je daleko citlivější na mikrostrukturální diskontinuity. To je důvod, proč se dva díly vyrobené ze stejného složení 2A12 mohou lišit o 30 až 50 procent v únavové pevnosti jednoduše proto, že jeden byl kován a druhý odlit.
Typický designový efekt: kované komponenty 2A12 dodávají O 30-50 procent vyšší únavová pevnost než lité komponenty podobného složení, se znatelně nižším rozptylem ve výsledcích únavových zkoušek.
Následující tabulka uvádí typické hodnoty pro tepelně zpracovaný výkovek 2A12 a pro litou hliníkovou slitinu nominálně podobného složení. Skutečná čísla se liší podle velikosti řezu, tepelného zpracování a zkušební metody, ale relativní vzor je konzistentní napříč publikovanými údaji.
| Majetek | Forged 2A12 | Odlévaná slitina typu 2A12 |
| Pevnost v tahu | 440-470 MPa | 300-340 MPa |
| Mez kluzu | 280-350 MPa | 180-230 MPa |
| Limit únavy na 10 7 Cykly | 140-170 MPa | 75-95 MPa |
| Prodloužení | 14–20 % | 3–8 % |
| Úroveň porozity | V podstatě zdarma | 1-4 % objemu |
Hodnoty jsou typické pro materiál ve stavu typu T4. Mez únavy odpovídá zkouškám ohybem při otáčení při pokojové teplotě.
Kované součásti 2A12 se objevují ve strojích, kde je únavové namáhání spíše běžným konstrukčním limitem než výjimkou. Vzor jasně ukazují tři průmyslové skupiny.
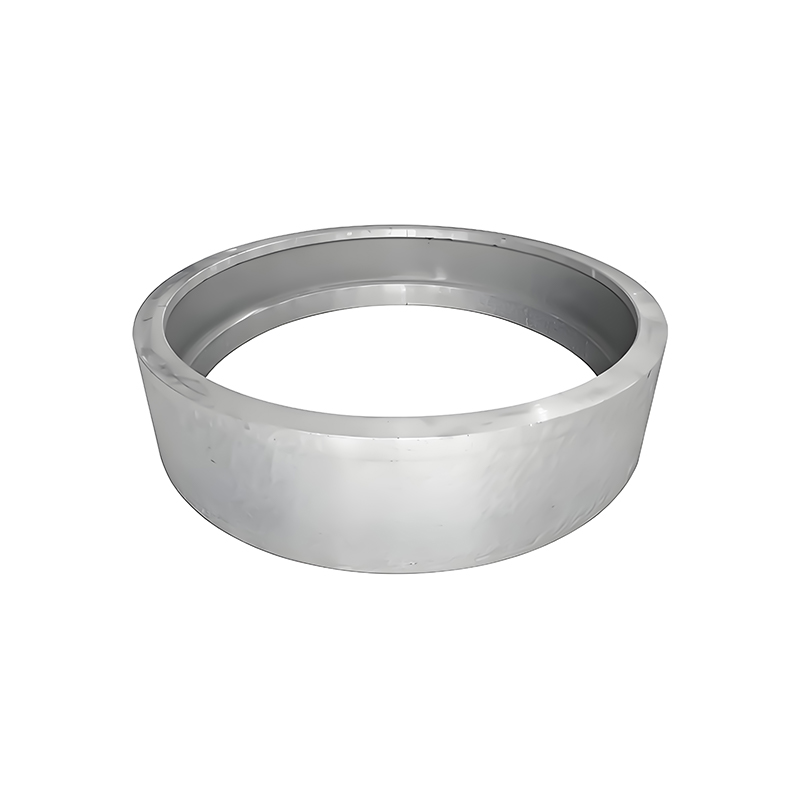
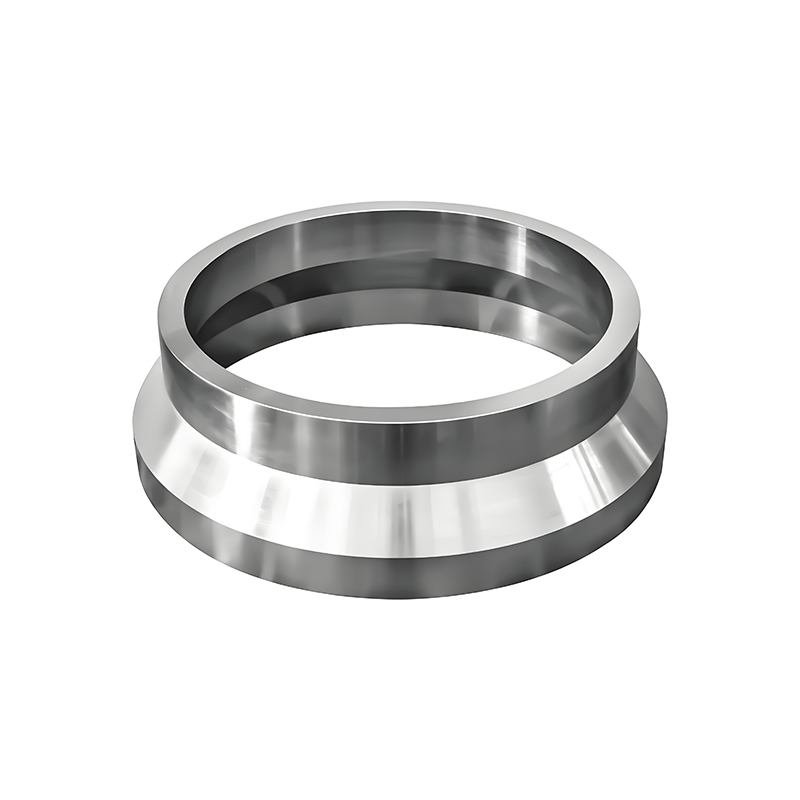
Adresář kování společnosti z hliníkové slitiny pokrývá 2A12, 5083, 5A06, 6061 a 7075 s možnostmi pro procesy otevřeného lisování a válcování do prstenců plus přesné CNC dokončování.
Výběr kovaného dílu 2A12 pro aplikaci únavového namáhání je pouze prvním krokem. Specifikace nákupu by měla vyžadovat důkaz, že proces kování a následná kontrola produkuje spolehlivý, opakovatelný výrobek.
Dodavatel s vlastními kovacími linkami, tepelným zpracováním a CNC dílnami může tyto proměnné řídit v jedné smyčce kvality a může rychleji reagovat, když testy odhalí odchylku.
2A12 je označení čínské národní normy pro slitinu velmi blízko roku 2024 v systému Aluminium Association. Hlavní prvky, měď a hořčík, spadají do stejného rozmezí, ale přesné limity nečistot se mohou lišit. Pro technické účely jsou kované součásti 2A12 často považovány za ekvivalentní k výkovkům 2024, pokud jsou konstrukční data správně převedena.
Pro jednoduché srovnání únavové životnosti při stejné úrovni napětí vykazují odlitky obvykle kratší životnost a širší rozptyl. Některé pokročilé procesy, jako je squeeze casting a horké izostatické lisování, uzavírají vnitřní poréznost, ale zvyšují náklady a stále jen zřídka dosahují plně husté, orientované struktury zrna výkovku se stejnou rezervou.
Ne. Léčba roztokem a stárnutí nemohou uzavřít vnitřní dutiny. Vystavení vysoké teplotě může mírně změnit tvar pórů a modifikovat okolní mikrostrukturu, ale dutina zůstává. Izostatické lisování za horka může zbortit póry, přesto je proces drahý a určený pro prémiové odlitky.
Mnoho průmyslových odvětví používá návrhové faktory přibližně 2,0 až 2,5 pro únavovou pevnost pro kované součásti a 3,0 až 4,0 pro lité součásti, pokud rozptyl není plně kvantifikován. Přesný počet závisí na následku poruchy, úrovni kontroly a požadované statistické spolehlivosti.
2A12 se nepovažuje za snadno svařitelný tavnými procesy. Slitina je náchylná k praskání za tepla a v tepelně ovlivněné zóně ztrácí pevnost. U sestav kritických z hlediska únavy se obvykle dává přednost mechanickému upevnění nebo integrálně kovaným prvkům před svařováním.
Únavový stres není u moderních strojů vzácným způsobem selhání; je často skrytým limitujícím faktorem prostojů a poškození konstrukce. Důkazy z metalurgie a zkušeností ze servisu neustále poukazují na stejný závěr: když součást tráví svou životnost při cyklickém zatížení, kování je spolehlivější způsob výroby. Kovaný hliník 2A12 kombinuje vysoký poměr pevnosti k hmotnosti slitiny s hustou strukturou s orientací na zrnitost a kontrolou defektů. Odlévané komponenty podobného složení jsou pohodlné a mohou být levnější v malosériové výrobě, ale obětují mikrostrukturální kvalitu, kterou vyžaduje únavový výkon.
Konstruktéři a kupující, kteří specifikují kované komponenty 2A12 s ověřeným složením, ultrazvukovou kontrolou a řízeným tokem zrna, dostanou díl, který dnes vyhovuje statickému zatížení a nadále bude splňovat cyklické zatížení po léta.
No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Čína
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous